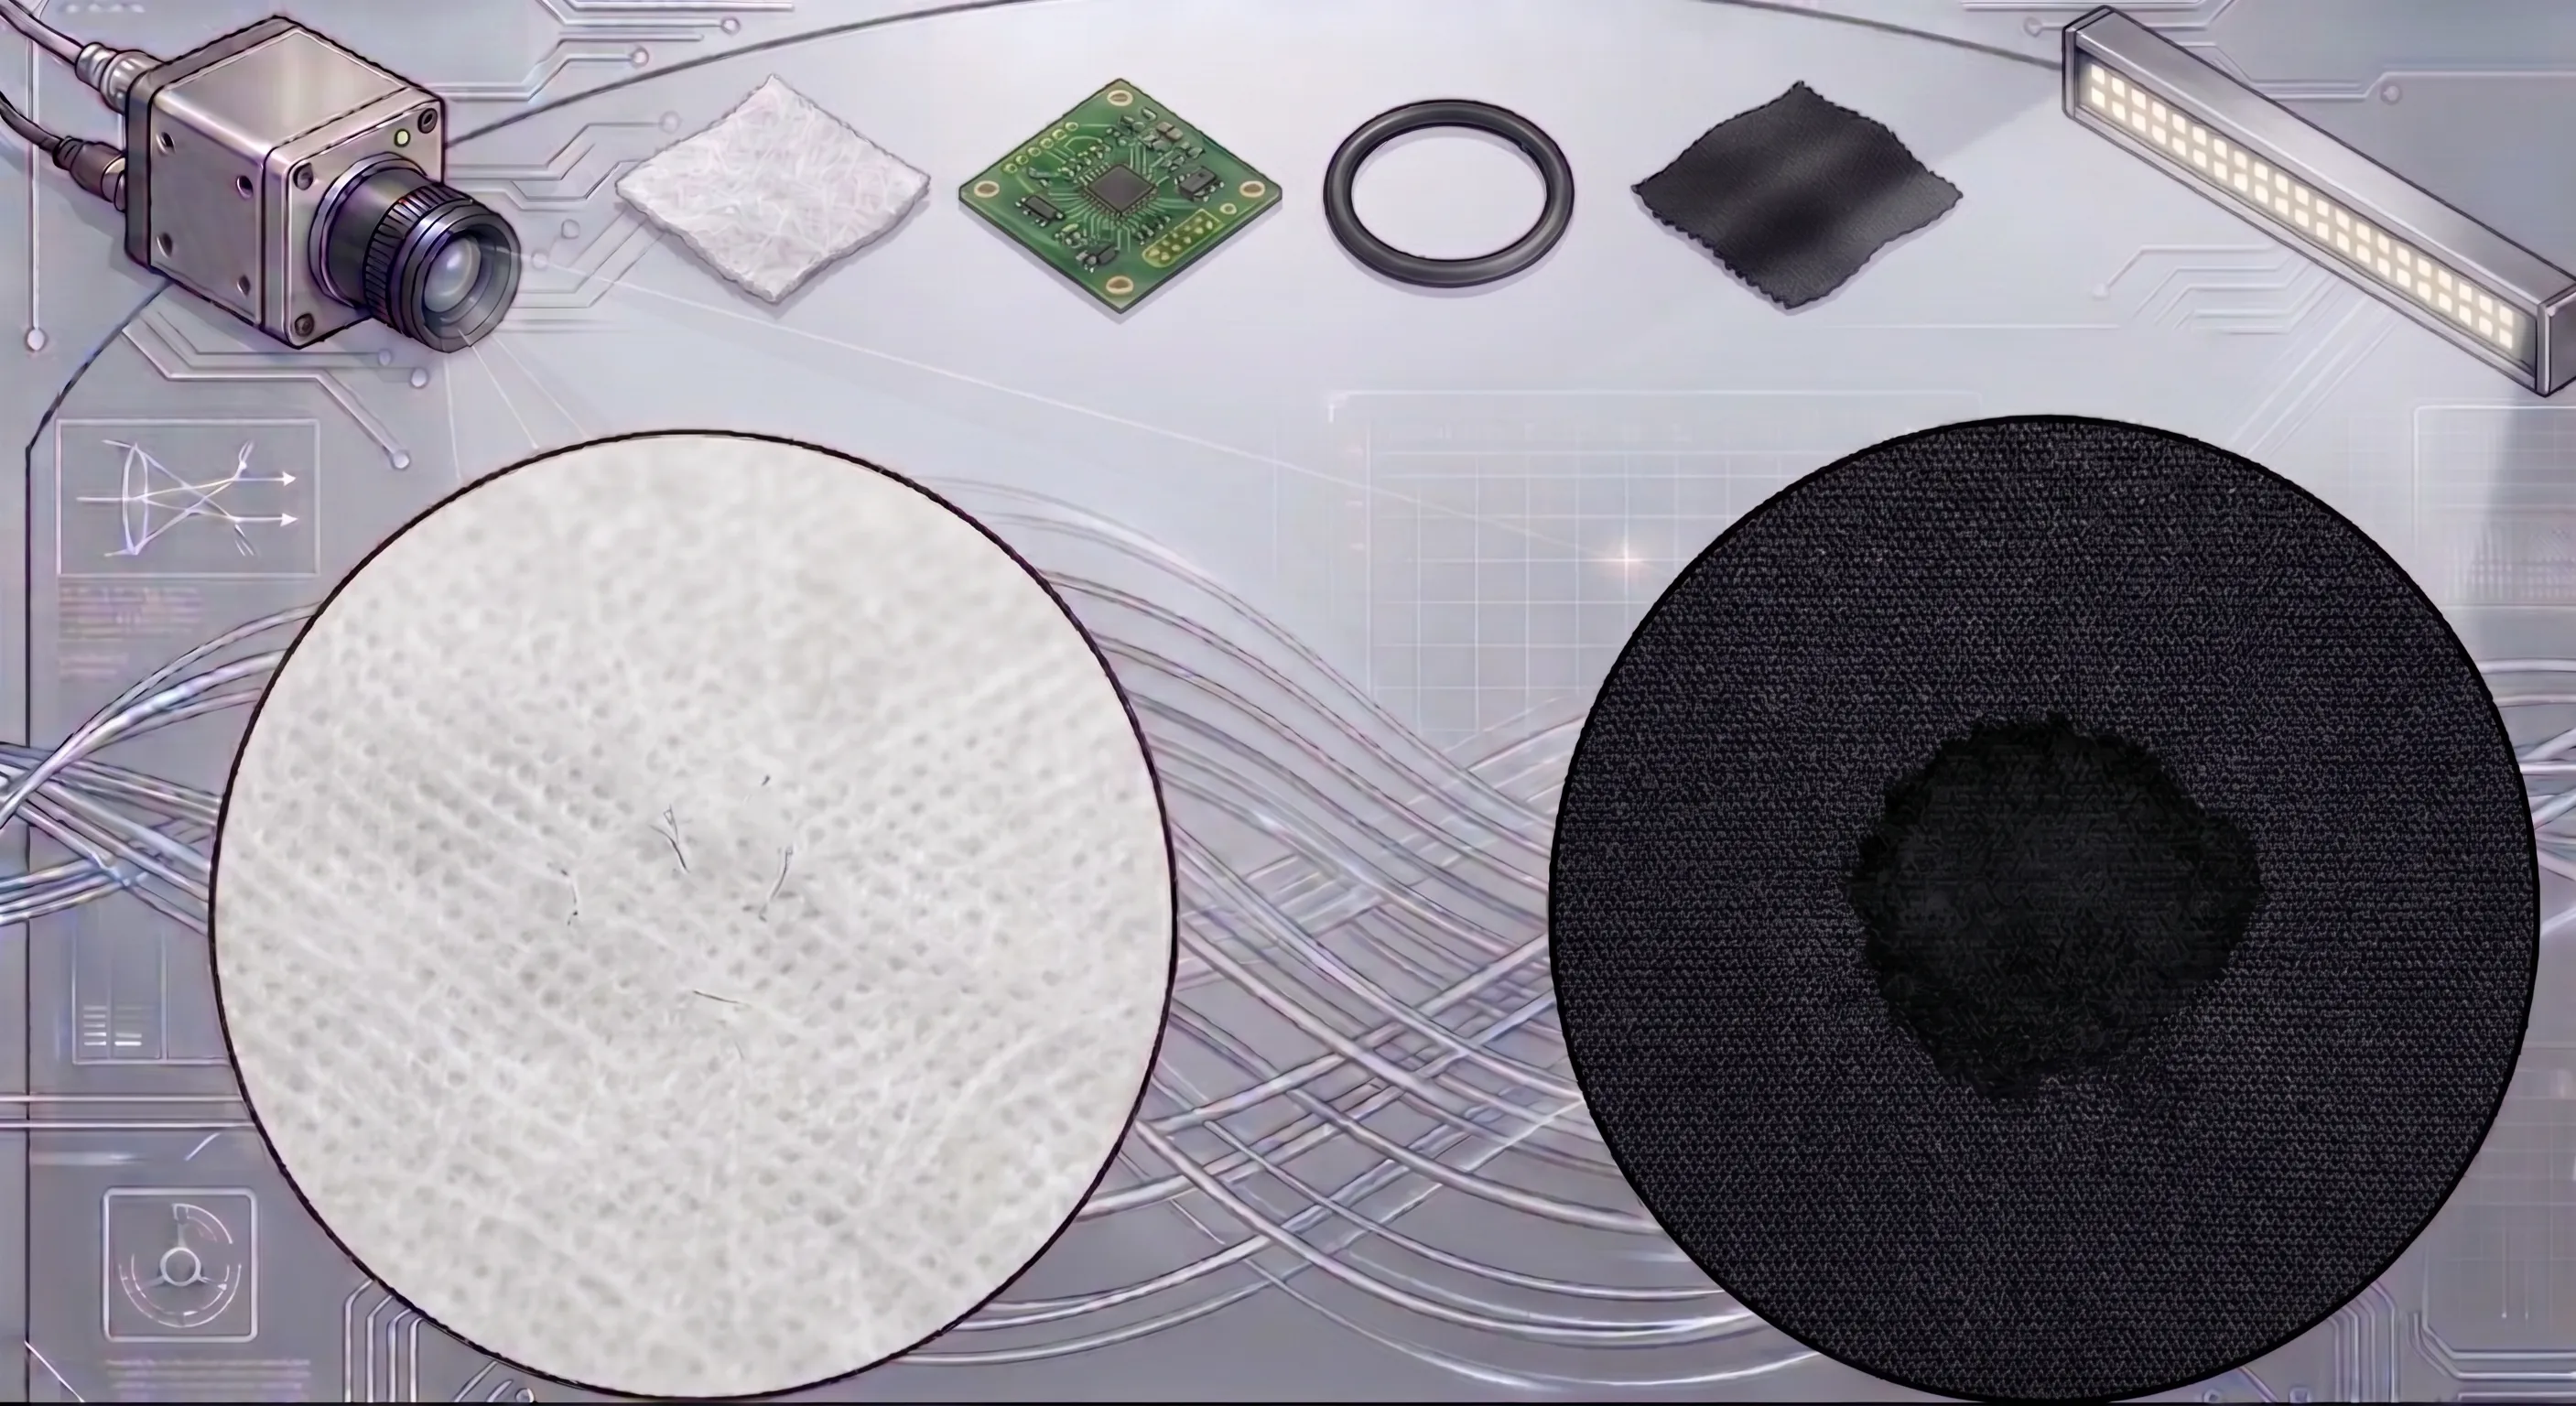
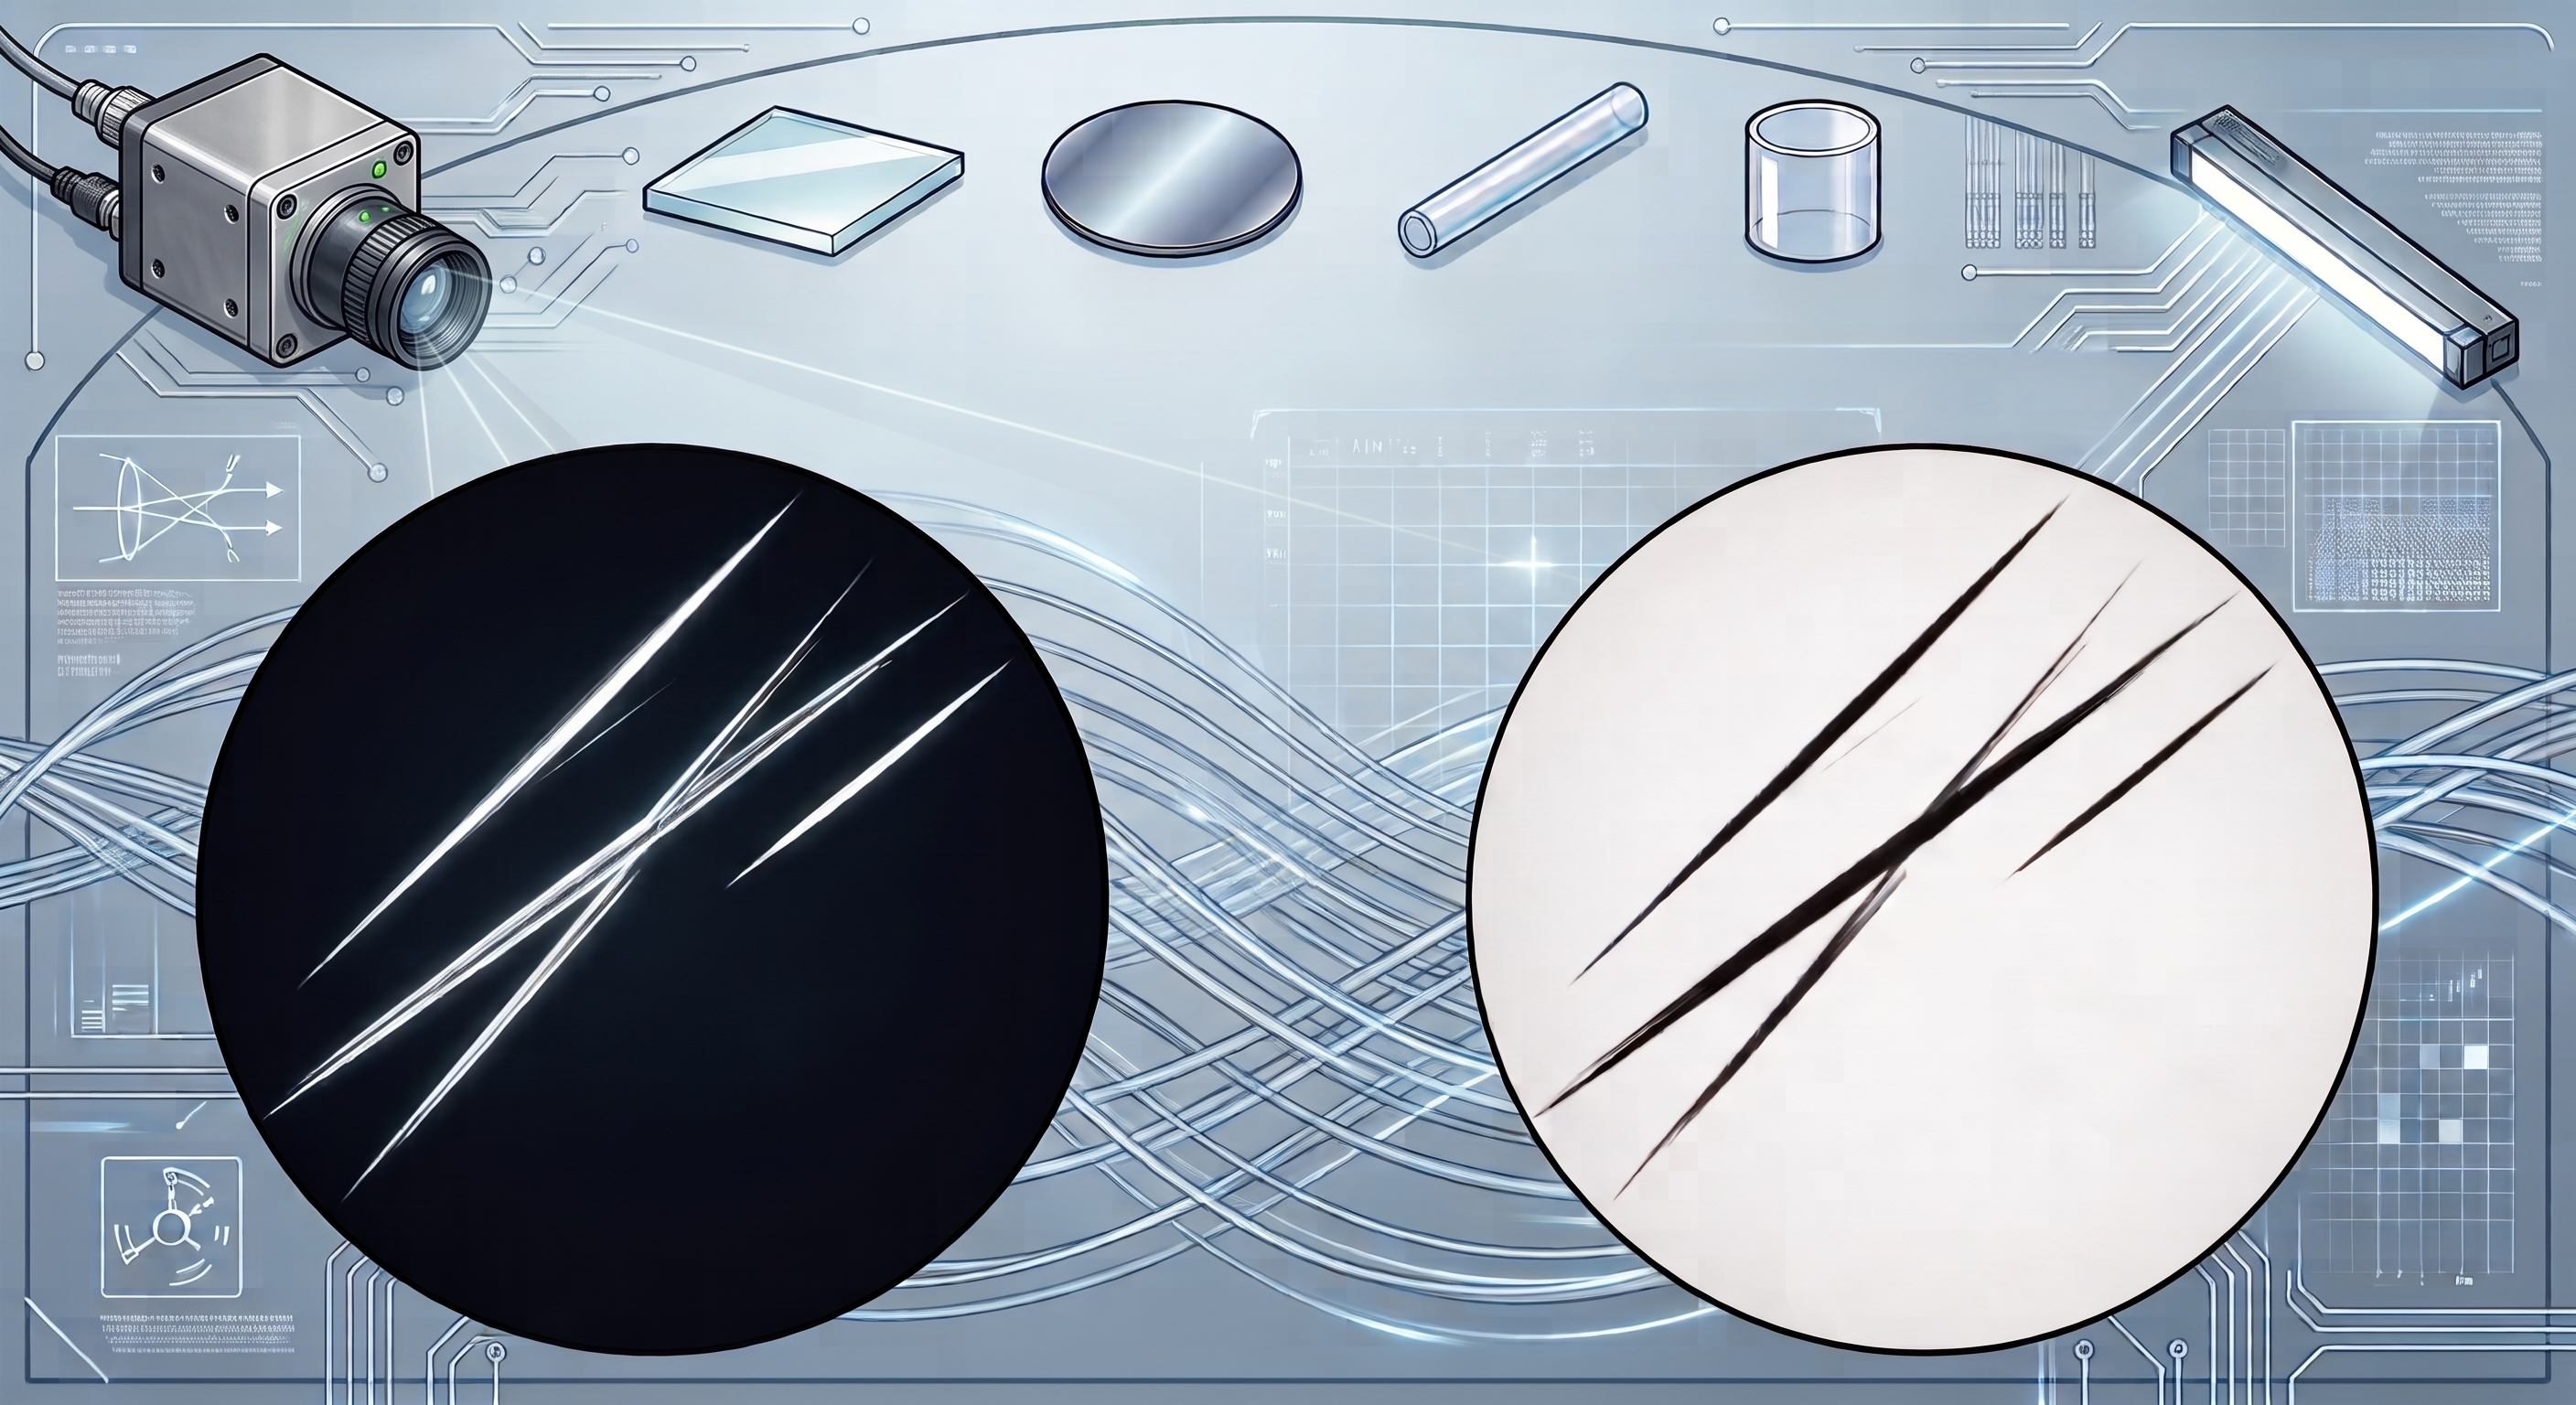
マシンビジョンとは?仕組み・導入手順から適切なレンズ選定のポイントまで解説

(2026年9月3日 最終更新)
「デモ機での検証や評価を何度も行う羽目になり、なかなか仕様が定まらない」「画像処理ソフトの設定を調整しても、期待通りの撮像精度が得られず再評価を繰り返してしまう」といったケースは少なくありません。
こうした試行錯誤が続いてしまう背景には、ワークの特性・設置環境・カメラ性能のすべてを満たす「適切な光学レンズ選定の難しさ」があります。
本記事では、マシンビジョンの基本的な仕組みや業界別事例から、現場の課題や評価工数を大幅に削減するための適切なレンズ選定のポイントまで分かりやすく解説します。
この記事でわかること
・FAにおける役割と、カメラ・レンズなど4つの基本要素で成り立つ仕組み
・評価の手戻りをなくす鍵となる「光学レンズ選定」の重要性
・仕様確定をスムーズにするための、レンズ選びの5大スペックと検討ステップ
目次
1. マシンビジョンとは?|基礎知識
1-1. マシンビジョンの概要と自動化・品質向上における役割
マシンビジョン(MachineVision)とは、産業用カメラや光学系、画像処理技術を組み合わせて、人間の「視覚」が担ってきた検査・計測・位置決め・認識作業を自動化・高度化するシステムの総称です。
製造ラインにおける製品の外観検査、微細な部品の寸法計測、産業用ロボットの位置決め(ロボットビジョン)など、FA(ファクトリーオートメーション)分野において品質安定と人手不足解消を実現するための必須技術となっています。
マシンビジョンについては「マシンビジョン用語解説」で詳しく紹介しています。
1-2. FA(工場自動化)における「人間の目」と「マシンビジョン」の決定的な違い
人間の目は柔軟性が高く、光量変化や曖昧な対象に対しても適応できる一方で、長時間の作業による疲労や個人の主観によって判定基準にブレが生じます。
一方、マシンビジョンは設定されたアルゴリズムに従い、24時間絶え間なく定量的な判定を行います。ミリメートル単位以下の微細な傷や欠陥を高速・高精度に検出できるため、インライン全数検査の実現に寄与します。
1-3. マシンビジョン市場の最新動向とAI画像処理の進化
近年では、従来のルールベース画像処理に加え、ディープラーニング(AI)技術を活用した外観検査が普及しています。これにより、従来困難であった過剰検出(過検出)の抑制や、個体差が大きい製品(食品・生体・金属鋳物等)の欠陥判定が可能になりました。
AI画像処理の高度化に伴い、入力データとなる「撮影画像の解像感やノイズの少なさ」がより一層求められており、高画質画像を撮影するための光学系の重要性が改めて再認識されています。
1-4. コンピュータビジョンとの違い
マシンビジョンはコンピュータビジョンの一分野であり、産業環境における特定のタスクの自動化に特化した技術を指します。一方、コンピュータビジョンは、画像や動画の内容を解釈・理解することに重点を置く、より広範な人工知能の分野です。
コンピュータビジョンは、カメラなどから取得したデータを基に、システム全体や外部機器を動作させる技術を含みます。例えば、画像データを解析して加工機の動作を制御したり、コンベアの搬送速度を自動で調整したりといった連携が可能となります。
1-5. ロボットビジョンとの違い
スマートファクトリーの推進において、ロボットビジョンも重要な役割を担います。
ロボットビジョンとは、産業用ロボットなどに視覚機能を与える技術であり、マシンビジョンの応用例の一つです。
一般的なマシンビジョンでは固定された装置にカメラを取り付けますが、ロボットビジョンではロボットアームの先端などにカメラを搭載して画像を取得します。
対象物に近づいて視覚情報を得ることで、部品の位置ズレや向きの変動を自動で判別できます。
これにより、事前のプログラムだけでは対応できない臨機応変なピッキングや組み立て作業が可能となります。
2. マシンビジョンシステムを構成する4つの基本要素

マシンビジョンシステムは、主に以下の4つの基本要素が密接に連携することで機能します。
2-1. カメラ(撮像素子・センサー)
ワークの光学像を電気信号(デジタル画像データ)に変換する機器です。CCDやCMOSイメージセンサーが用いられ、エリアセンサーカメラやラインスキャンカメラなど、用途やラインの搬送形式に応じた選定が行われます。
2-2. 光学レンズ(撮像性能の基礎を支えるコア要素)
ワークからの光を集光し、カメラのイメージセンサー上に正確な像を結像させる役割を担います。画像処理ソフト側でいくら強力なアルゴリズムを用いても、レンズが捉えた原画像以上に解像度やコントラストを高めることは不可能です。システムの限界性能を決定づける極めて重要なコンポーネントです。
マシンビジョンレンズについては「マシンビジョンレンズ」で詳しく紹介しています。
2-3. 照明(ライティング)
検査対象の特定の特徴(傷、凹凸、印字、透過領域等)を強調し、不要な反射や影を抑制するために光を照射します。照射角度・波長(赤・青・白・赤外・紫外線等)・形状(リング、同軸、バー等)の組み合わせによって画像の質が変化します。
照明の基本知識については「照明の基本知識動画」で詳しく紹介しています。
2-4. 画像処理装置・ソフトウェア
カメラから取り込まれたデジタル画像データを解析し、前処理(フィルタリング・コントラスト強調)、特徴抽出、パターンマッチング、寸法計測などの処理を行い、OK/NGの判定を出力するプロセッサおよびソフトウェアです。
3. マシンビジョンにおける撮像・画像処理の仕組み
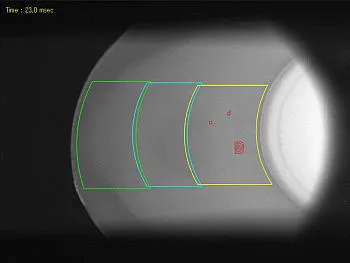
マシンビジョンがワークを判定するまでの標準的なフローは以下の通りです。
| ステップ | 処理内容 | 主要コンポーネント |
|---|---|---|
| 【Step 1】照明照射と結像 | ワークへ適切な光を照射し、光学レンズを通じてセンサー上に鮮明な光学像を結像。 | 照明・光学レンズ |
| 【Step 2】光電変換・転送 | イメージセンサーが光信号を電気信号に変換し、デジタル画像データとしてPC/画像処理器へ転送。 | カメラ・ケーブル |
| 【Step 3】画像解析・判定 | ソフトウェアが画像を補正・解析し、指定されたアルゴリズムで寸法計測や歪み・欠陥の有無を判定。 | 画像処理装置 |
| 【Step 4】結果出力・制御 | 判定結果をPLCやロボット、NG排出装置へ通信出力し、ラインの物理的な挙動を制御。 | PLC・外部制御機器 |
4. 【業界別】マシンビジョンの主な活用事例
マシンビジョンは、多様な産業分野で製品品質の向上と製造ラインの効率化に貢献しています。
自動車業界

車体フレームの溶接ビード検査、エンジンの金属パーツ寸法計測、組み立て用ロボットアームの位置決め(アライメント)などで活用されています。
半導体・電子部品業界

シリコンウェハの微細キズ検査、基板のチップ実装位置精度確認、コネクタピンの極小曲がり計測などで必須の技術となっています。
食品・医薬品業界

薬品ボトルの液面高さ・異物混入検査、包装フィルムの印字(賞味期限・シリアル)検証、錠剤のカケ・割れ検査などに幅広く導入されています。
マシンビジョンの主な用途・目的別の活用シーン
業界や扱うワークを問わず、マシンビジョンは製品の品質向上や生産ラインの自動化など、様々な目的で導入されています。
単なる良否判定にとどまらず、ロボットとの連携や3D計測への応用など、その役割は多岐にわたります。
ここでは、製造現場の課題解決において多く見られる、具体的な用途と活用シーンについて解説します。
3Dカメラを用いた高精度な外観検査・寸法測定
製品表面の微細なキズ検出や、ミクロンレベルの寸法許容差を判定する用途です。
検査対象の素材や光沢に合わせてLED照明などを最適に当てることで、従来は目視に頼っていた細かな欠陥を可視化します。
さらに、ステレオ方式やToF方式などの3Dカメラを導入することで、平面の画像処理だけでは難しい奥行きの測定や、立体的な形状の検査も高精度に行えるようになります。
ロボットの動作制御・ピッキング
製造ラインや物流拠点において、産業用ロボットと連携した用途も急速に拡大しています。
バラ積みされた多様な部品の中から、特定の形状や色のものを識別して掴み取る自動ピッキングなどに活用されます。
カメラが対象物の正確な座標と姿勢を認識するため、部品が少しズレて置かれていてもロボット自身が補正して動作し、高精度な位置決め装置を省くことができます。
OCR(光学文字認識)による印字検査
製品やパッケージに印字された製造年月日、シリアル番号、二次元コードなどを読み取る用途です。
製造ラインを高速で流れる製品であっても、適切なカメラと画像処理システムを組み合わせることで、印字のカスレや内容の正誤を瞬時に判定します。
これにより、トレーサビリティの確保や部品の確実な識別・仕分けが自動化され、後工程でのミスを未然に防ぐことが可能となります。
5. なんども評価を繰り返さないための「マシンビジョンレンズ選定」体系ガイド
外観検査・計測システムの構築において、光学レンズの選定は画像の鮮明さや判定精度をダイレクトに左右する重要プロセスです。
5-1. なぜ光学レンズ選定で試行錯誤が起きてしまうのか?
「デモ機を取り寄せてテストしたものの、端部の寸法が歪む」「照明を調整しても境界線がぼやけてエッジが検出できない」といった問題が発生し、何度も評価をやり直すケースが多発しています。
この要因は、レンズ選定時に単に「視野(FOV)」や「焦点距離」のみに着目し、解像力(MTF)、ディストーション(歪曲収差)、センサーサイズとのマウント適合性といった高度な光学パラメータの総合調整が行えていないことに起因します。光学の特性を正しく理解して選定することが、評価工数削減の近道です。
5-2. 後戻りを防ぐレンズ選びの5大スペック
評価のやり直しを防ぐために、あらかじめ明確に設定すべき5つの基本スペックは以下の通りです。
- 光学倍率とセンサーサイズ:使用するカメラのセンサーサイズ(1/1.8インチ、2/3インチ、1.1インチ等)に対して、所望のFOVを得るための倍率計算が必要です。
- FOV(視野 / Field of View):一回の撮影で画像内に収めるべきワークの範囲。
- WD(作業距離 / Working Distance):レンズ先端からワークまでの距離。設置架台や照明のスペース制限を考慮します。
- 分解能(Resolution):検出したい最小欠陥サイズや必要計測精度。レンズの解像力(本/mm)が十分か確認します。
- 被写界深度(DOF):ワークに高低差や立体感がある場合でも、ピントが合って見える奥行き範囲。
5-3. 用途・課題からアプローチする主要レンズタイプ
FFL・マクロレンズ
比較的リーズナブルで広視野の撮像に対応可能な汎用レンズです。外観の有無判定や広範囲の定性検査に適しています。
テレセントリックレンズ
主光線がレンズ光軸に対して平行に入射・出射する特殊な光学設計のレンズです。ワークとレンズの距離が変動しても像の大きさが変わらず、周辺部の倒れ込み(遠近感)が発生しないため、高精度な精密寸法計測や位置決め用途に不可欠です。
SWIR(近赤外)/ UV対応レンズ
特殊波長と組み合わせることで、可視光域(400~700nm)では透過しにくい物質の内部透過検査に活用できる専用レンズです。
5-4. 照明・カメラとのトータルバランスを整えるポイント
レンズ単体の性能だけでなく、カメラのピクセルサイズ(画素ピッチ)に合わせたレンズ解像度の選定や、照射する照明の波長帯(単色光・赤外光等)におけるレンズ収差の補正状況をトータルでバランスさせることが重要です。
6. マシンビジョン導入でスムーズに仕様を確定させる検討ステップ
デモ機検証の無限ループを回避し、最短で仕様を確定させるための推奨フローです。
- 検査目的と必要精度の明文化:良否判定なのか寸法計測(公差)なのか、撮像したい画像のイメージを明確化します。
- 光学諸元の計算と候補選定:センサーサイズ、FOV、WDから理論的な光学倍率と必要分解能を算出し、適合するレンズを絞り込みます。
- 実ワークを用いたサンプル撮影・評価テスト:実際のワーク状態(バリ、油分、反射等)を踏まえ、検証サービスやデモ機を活用して評価を行います。
7. まとめ:最適レンズ選定・光学相談のご案内
マシンビジョンの導入や仕様変更において、適切な光学レンズの選定はシステム全体の精度と信頼性を左右する最重要プロセスです。
「何度もデモ検証を繰り返しているが満足な画像が得られない」「どのレンズが自社のワークに最適かわからない」とお悩みの際は、ぜひ専門の光学メーカーへご相談ください。


株式会社ヴイ・エス・テクノロジーでは、お客様の検査目的・ワーク条件・設置環境に応じた最適なマシンビジョンレンズ(FFL、マクロ、テレセントリックレンズ、SWIR、IRコレクテッドなど)のご提案を行っております。
・光学計算シミュレーションやレンズ選定のご相談
・実ワークをお預かりしてのサンプル撮影テスト・デモ機貸出
専門スタッフが精度の高い撮像環境の構築をサポートいたします。ぜひお気軽にお問い合わせください。